

طراحی پیچ در خط تولید لوله PP و عملکرد آن چیست؟
به عنوان تامین کننده پیشرو خطوط تولید لوله PP، من به طور مستقیم شاهد نقش حیاتی طراحی پیچ در فرآیند تولید بوده ام. پیچ قلب سیستم اکستروژن در خط تولید لوله PP است و طراحی آن به طور مستقیم بر کیفیت، کارایی و عملکرد کلی محصول نهایی تأثیر می گذارد.
اصول طراحی پیچ در خط تولید لوله PP
پیچ در خط تولید لوله PP یک دستگاه مارپیچ است که در داخل یک بشکه می چرخد تا مواد پلاستیکی را انتقال، ذوب و همگن کند. معمولاً از فولاد آلیاژی با استحکام بالا ساخته می شود و دقیقاً برای برآوردن نیازهای خاص ماشین کاری می شود. پیچ از سه بخش اصلی تشکیل شده است: بخش تغذیه، بخش فشرده سازی و بخش اندازه گیری.
بخش تغذیه قسمت اولیه پیچ است. وظیفه اصلی آن انتقال گلوله های پلاستیکی جامد از قیف به داخل بشکه است. پروازهای این بخش نسبتاً عمیق و دارای زمین بزرگی هستند که امکان تغذیه کارآمد مواد را فراهم می کند. بخش تغذیه تامین مداوم پلاستیک را به بخش های بعدی پیچ تضمین می کند.
بخش فشرده سازی جایی است که پلاستیک شروع به ذوب شدن می کند. با چرخش پیچ، گام پروازها به تدریج کاهش می یابد و عمق پروازها نیز کاهش می یابد. این عمل فشرده سازی باعث افزایش فشار روی پلاستیک می شود و باعث ذوب شدن و مخلوط شدن موثرتر آن می شود. نسبت تراکم که عبارت است از نسبت عمق بخش تغذیه به عمق بخش اندازه گیری، یک پارامتر مهم در طراحی پیچ است. نسبت فشرده سازی مناسب تضمین می کند که پلاستیک بدون گرم شدن بیش از حد ذوب و همگن می شود.
بخش اندازه گیری قسمت نهایی پیچ است. در اینجا، پلاستیک به طور کامل ذوب و همگن می شود و پیچ جریان ثابتی از مواد را به قالب ارائه می دهد. پروازهای این بخش دارای گام و عمق ثابتی هستند که به حفظ فشار و دبی ثابت کمک می کند.
توابع پیچ در خط تولید لوله PP
-
انتقال مواد
پیچ وظیفه انتقال گلوله های پلاستیکی از قیف به قالب را بر عهده دارد. از چرخش پروازهای پیچ برای فشار دادن مواد به جلو استفاده می کند. این انتقال مداوم فرآیند تولید صاف و بدون وقفه را تضمین می کند. بدون حمل و نقل مناسب مواد، خط تولید دچار انسداد و خروجی ناسازگار خواهد شد. -
ذوب و پلاستیک سازی
نیروهای فشاری و برشی ایجاد شده توسط پیچ دوار باعث ذوب شدن گلوله های پلاستیکی می شود. گرمای تولید شده از اصطکاک بین پلاستیک و پیچ و همچنین گرمایش خارجی بشکه به تبدیل پلاستیک جامد به حالت مذاب کمک می کند. طراحی پیچ، به ویژه نسبت تراکم و شکل پروازها، نقش مهمی در اطمینان از ذوب و پلاستیک سازی کارآمد دارد. یک پیچ با طراحی خوب می تواند با حداقل مصرف انرژی به درجه بالایی از پلاستیک سازی دست یابد. -
همگن سازی
پیچ علاوه بر ذوب پلاستیک، مواد را همگن می کند. پلاستیک مذاب را برای اطمینان از توزیع یکنواخت مواد افزودنی، رنگها و سایر اجزاء مخلوط میکند. این برای تولید لوله های PP با کیفیت بالا با خواص ثابت ضروری است. هموژنیزاسیون به حذف هرگونه تغییر در خواص فیزیکی و شیمیایی لوله مانند چگالی، استحکام و رنگ کمک می کند. -
تولید فشار
پیچ فشار لازم برای فشار دادن پلاستیک مذاب را از طریق قالب ایجاد می کند. فشار برای شکل دادن به لوله و اطمینان از داشتن ابعاد و ضخامت دیواره مناسب ضروری است. طراحی پیچ، از جمله گام و عمق پروازها، بر تولید فشار تأثیر می گذارد. یک پیچ با طراحی مناسب می تواند فشار مورد نیاز را بدون ایجاد فشار برگشتی بیش از حد ایجاد کند که می تواند منجر به آسیب به تجهیزات یا کیفیت پایین محصول شود.
تاثیر طراحی پیچ بر کیفیت لوله PP
کیفیت لوله های PP تولید شده بسیار به طراحی پیچ بستگی دارد. یک پیچ با طراحی خوب می تواند لوله هایی با سطوح صاف، ضخامت دیواره یکنواخت و خواص مکانیکی عالی تولید کند. از طرف دیگر، پیچ با طراحی ضعیف می تواند منجر به لوله هایی با نقص هایی مانند زبری سطح، ضخامت دیواره ناهموار و استحکام کم شود.
به عنوان مثال، اگر نسبت تراکم خیلی زیاد باشد، پلاستیک ممکن است بیش از حد گرم شود و منجر به تخریب و کاهش خواص مکانیکی لوله شود. اگر نسبت تراکم خیلی کم باشد، پلاستیک ممکن است به طور کامل ذوب و همگن نشود و در نتیجه ساختار لوله غیریکنواختی ایجاد شود.
انواع مختلف طرح های پیچ برای تولید لوله PP
انواع مختلفی از طرح های پیچ برای تولید لوله PP وجود دارد که هر کدام مزایا و معایب خاص خود را دارند.
-
تک پرواز اسکرو
پیچ تک پرواز ابتدایی ترین نوع طراحی پیچ است. دارای یک پرواز مارپیچ منفرد است که در طول پیچ اجرا می شود. این نوع پیچ نسبتاً ساده و مقرون به صرفه است، اما ممکن است سطح اختلاط و پلاستیک سازی را با طرح های پیچیده تر پیچ ارائه نکند. -
پیچ دوبل پرواز
پیچ دوگانه دارای دو پرواز مارپیچ است که به موازات یکدیگر حرکت می کنند. این طرح در مقایسه با پیچ تک پرواز، اختلاط و پلاستیک سازی بهتری را ارائه می دهد. پیچ دوبل پرواز نیز می تواند میزان خروجی خط تولید را افزایش دهد. -
پیچ مانع
پیچ مانع طراحی پیشرفته تری است که دارای یک قسمت مانع در قسمت فشرده سازی است. این مانع به جداسازی پلاستیک جامد و مذاب کمک می کند و فرآیند ذوب و پلاستیک سازی را بهبود می بخشد. این نوع پیچ مخصوصاً برای پردازش پلیمرهایی با ویسکوزیته بالا یا آنهایی که به درجه بالایی از همگن شدن نیاز دارند مناسب است.
پیشنهادات خط تولید لوله PP ما
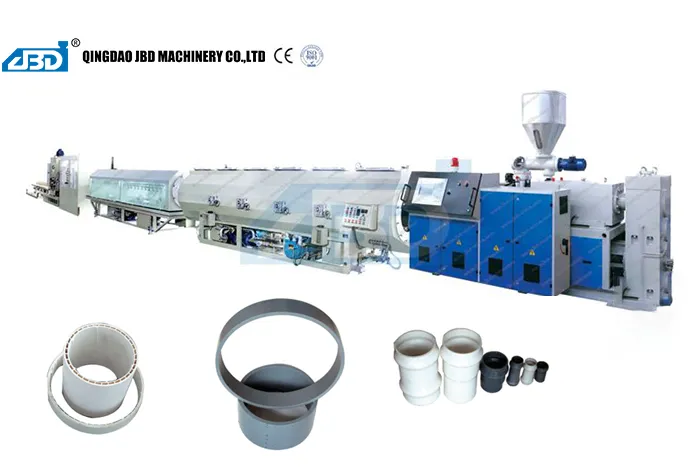
ما بهعنوان تامینکننده خطوط تولید لوله PP، طیف وسیعی از خطوط تولید با کیفیت بالا را ارائه میدهیم که مجهز به طرحهای پیچی پیشرفته هستند. ماخط تولید اکستروژن لوله های سیم پیچ دیواره توخالی با قطر بزرگ HDPEبرای تولید لوله های با قطر بزرگ با خواص مکانیکی عالی طراحی شده است. طراحی پیچ در این خط تولید برای ذوب کارآمد و همگن سازی مواد HDPE بهینه شده است.
ماخط تولید اکستروژن لوله های پلاستیکی PVC/UPVC/CPVCبرای تولید لوله های پی وی سی مناسب است. طراحی پیچ در این خط تولید، ویژگیهای خاص مواد PVC مانند حساسیت آن به گرما و برش را در نظر میگیرد.
ما همچنین ارائه می دهیمخط تولید اکستروژن لوله PPR/PE/PP/PE - RT/PE - X تک لایه یا چند لایه، که می تواند لوله های تک لایه یا چند لایه با ترکیب های مختلف پلیمر تولید کند. طراحی پیچ در این خط تولید انعطاف پذیر است و می توان آن را برای برآوردن نیازهای خاص مواد مختلف تنظیم کرد.
نتیجه گیری
در نتیجه، طراحی پیچ در خط تولید لوله PP یک عامل حیاتی است که بر کیفیت، کارایی و عملکرد فرآیند تولید تأثیر میگذارد. یک پیچ با طراحی خوب می تواند انتقال کارآمد مواد، ذوب، همگن شدن و تولید فشار را تضمین کند و در نتیجه لوله های PP با کیفیت بالا تولید شود. به عنوان تامین کننده خطوط تولید لوله PP، ما متعهد هستیم که بهترین طرح ها و راه حل های خط تولید را به مشتریان خود ارائه دهیم.
اگر علاقه مند به خرید خط تولید لوله PP هستید یا در مورد محصولات ما سوالی دارید، لطفاً برای بحث و مذاکره بیشتر با ما تماس بگیرید. ما مشتاقانه منتظر همکاری با شما هستیم تا نیازهای تولیدی شما را برآورده کنیم.
مراجع
- بکمن، اچ (2005). قالب های اکستروژن برای پلاستیک و لاستیک: طراحی و محاسبات مهندسی. ناشران Hanser.
- تاج و تخت، جی ال (1996). رئولوژی پلیمر در پردازش. مارسل دکر.
- Tadmor, Z., & Gogos, CG (2006). اصول پردازش پلیمر. وایلی - بین علوم.